2025年初,我司向南非一家葡萄汁生产工厂出口了一台大容量葡萄榨汁机。该工厂加工当地种植的葡萄,生产瓶装葡萄汁,供应国内零售及出口市场。
为提高产能、降低人工成本并确保产品质量稳定,客户投资了一套高效榨汁系统。
Contents
客户需求
在咨询过程中,南非客户明确了以下几项关键需求:
- 原料:葡萄(红葡萄与白葡萄品种),需温和高效榨取,以保留风味与色泽。
- 产能:至少500公斤/小时的吞吐量,以满足采收季高峰需求。
- 卫生与接触材料:所有接触果汁的部件必须采用不锈钢(食品级),以符合法规及出口标准。
- 果渣与果汁分离:产出洁净果汁,果渣含量低,并实现废料自动分离。
- 集成要求:必须适配现有灌装线,在尽可能减少停机时间的前提下,将设备接入灌装与包装工段。
设备配置与解决方案
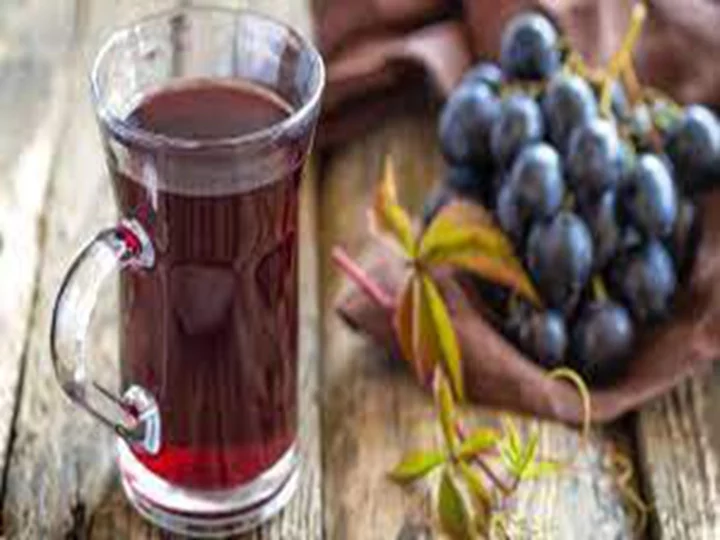
我们的工程团队推荐了以下大容量葡萄榨汁机,具备以下特点:
- 螺旋压榨系统:设备采用螺旋筒体,对果浆进行压缩,实现果汁与果渣/残渣的分离。
- 304不锈钢结构:确保卫生、耐用且易于清洁。
- 果渣自动分离与排出:设备自动推出残渣,实现连续运行。
- 处理能力 500 kg/h:匹配客户的产能目标。
- 尺寸与功率参数:1100×450×950 mm,重量约75 kg,功率2.2 kW(380 V)。
- 产线集成:葡萄榨汁机安装在灌装机上游;榨汁完成后,果汁泵送至灌装线进行后续包装。
结论
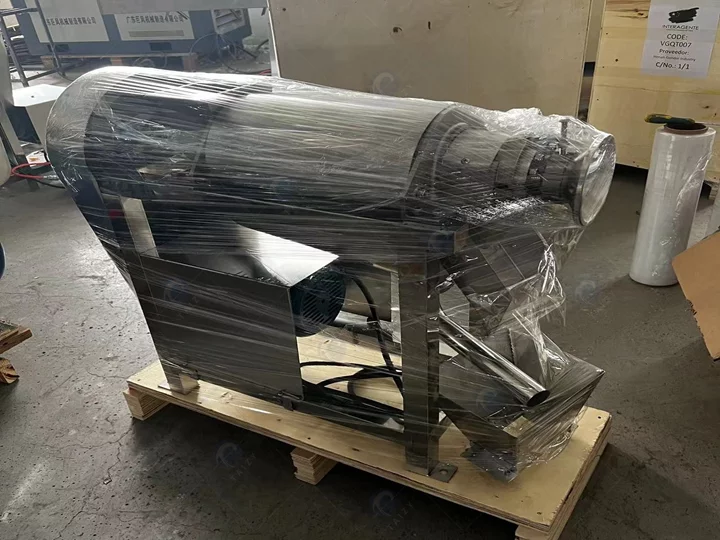
凭借高产量、卫生设计及自动化性能,该设备提升了客户的生产能力,降低了人工成本,并增强了产品竞争力。
客户已表示计划再采购一台设备以进一步扩大产能,并开始生产除葡萄以外的其他水果类果汁。